COMPACTO
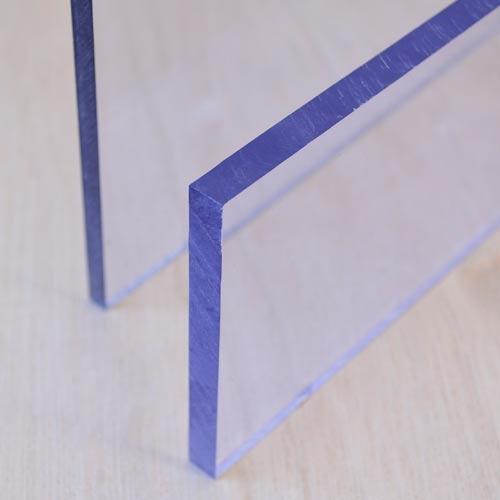
La mejor opción en materiales transparentes.
Las planchas de policarbonato compacto reúnen transparencia y resistencia en un solo producto.
Derivado de esteres de ácido carbónico, el policarbonato es un termoplástico de estructura amorfa, lo que garantiza una alta transparencia que puede llegar al 89%, y la mayor resistencia al impacto de entre todos los termoplásticos, comparable a la resistencia del acero, pero con un peso específico menor que el vidrio, ofreciendo facilidad de manipulación e instalación.
Su temperatura de reblandecimiento (VICAT) es de 150º C, permitiendo aplicaciones donde la temperatura de trabajo llegue a 130º C. Además, es auto-extinguible, no propaga las llamas y es aislante térmico, evitando perdida de calor para el lado exterior y economizando energía.
Las planchas compactas pueden ser usadas donde se requiera alta resistencia al impacto
CONSTRUCCIÓN CIVIL
Fachadas
Puertas giratorias y ventanillas de agencias bancarias
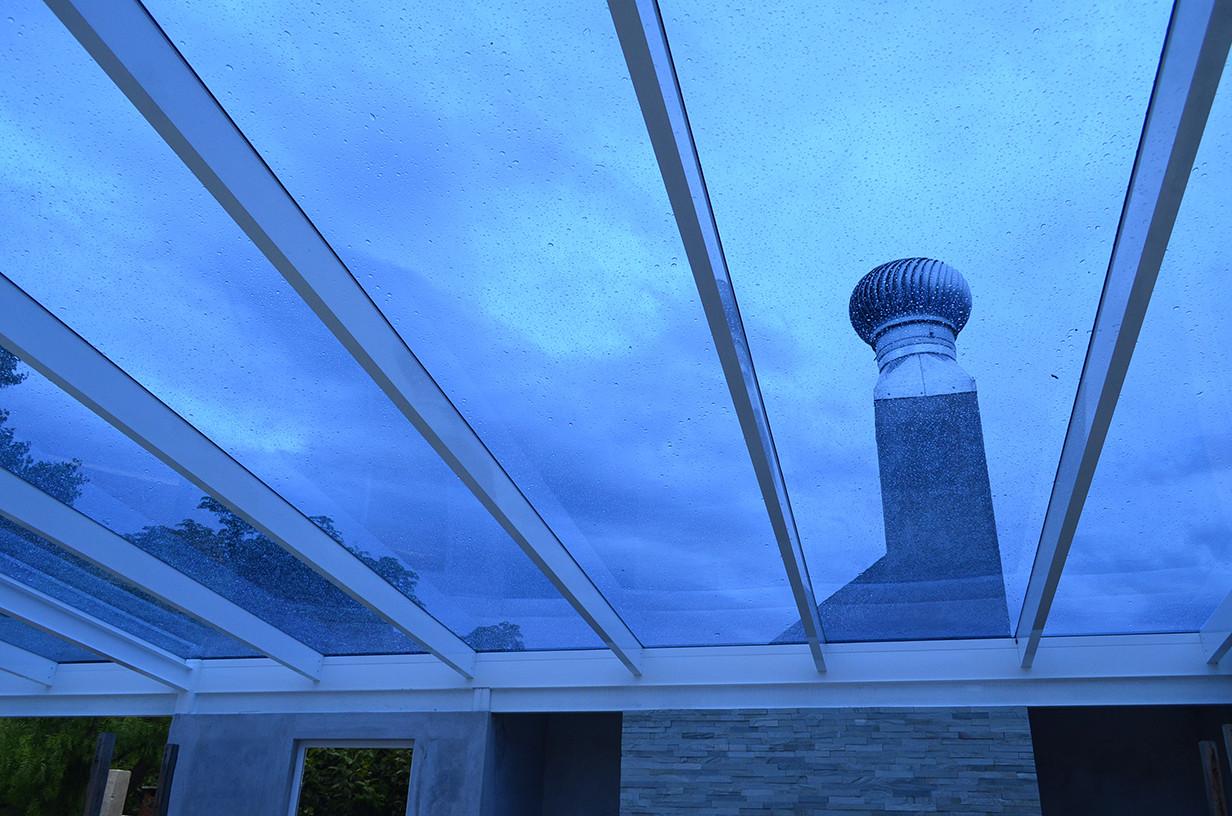
Cubiertas de grandes áreas
Ascensores panorámicos
Garitas
Cubiertas de seguridad para pabellones deportivos, hospitales, etc.
Iluminación natural
TRANSPORTE
Ventanas de trenes, barcos, aviones, máquinas forestales, etc.
Protecciones en las paradas de autobús.
EQUIPAMIENTOS DE SEGURIDAD
Escudos para policía.
Viseras de cascos.
Ventanas de autos de carrera
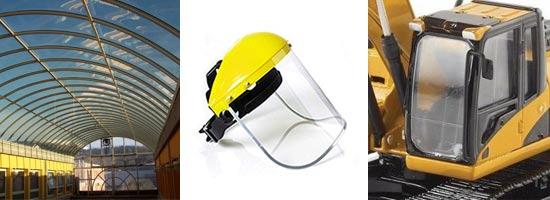
DIVERSOS
Cubertura de claraboyas, pérgolas y aleros.
Equipamientos eléctricos y electrónicos.
Embalajes especiales.
Paneles y teclados.
Cabinas telefónicas.
Luminarias públicas.
Equipamientos médicos.
Cubiertas de estadios.
Recipientes y bandejas resistentes a la deformación en caliente (transparentes).
Escotillas y visores de máquinas.
Conmutadores eléctricos.
Señalización de tráfico, calles y carreteras.
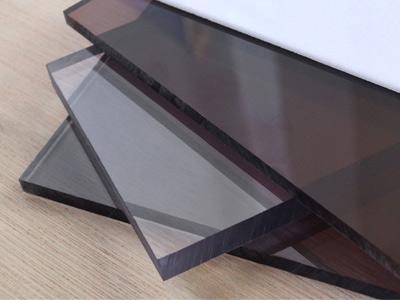
Dimensiones de placas disponibles
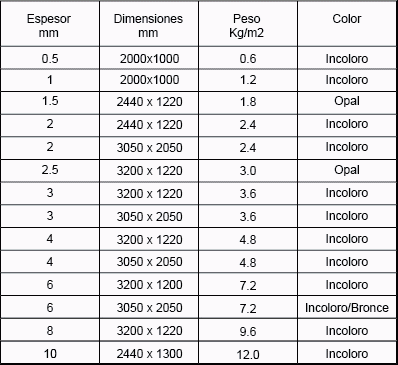
Espesor 0.5 y 1mm sin protección UV
Espesores 1.5, 2, 2.5, 3, 4, 6, 8 y 10 mm - Protección UV en ambas caras de la placa.
Datos técnicos
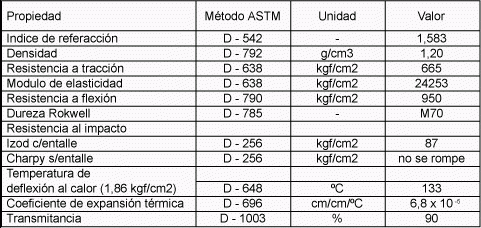
Tabla de resistencia
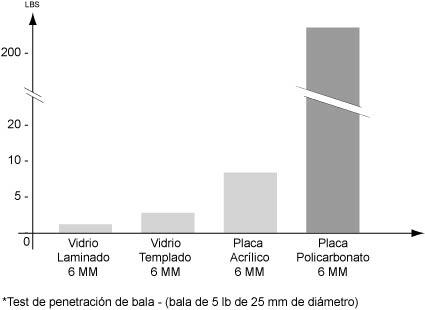
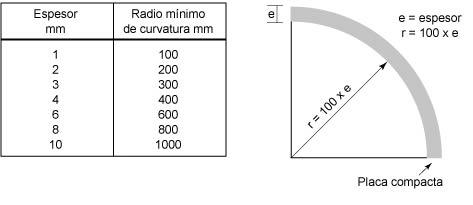
Tabla de curvatura
Recomendaciones y cuidados especiales
- La película de protección autoadherente deberá ser removida solamente después de la instalación.
- Lavar con agua, jabón neutro o detergente dispersos en esponja suave o trapo blando.
- Para salpicadura de pintura o grasa, remover antes de que estén totalmente secos con alcohol isopropílico o butil celosolvente.
- No usar productos de limpieza abrasivos o alcalinos fuertes.
- Benzol, gasolina, acetona, xilol, tetraclorato de carbono, no deben ser usados con contacto con la plancha compacta.
- No limipiar bajo la acción del sol o a elevadas temperaturas.
Transformación de las planchas por mecanización.
Las planchas de policarbonato compacto pueden ser mecanizadas por todos los procesos habituales: serrar, fresar, agujerear, estampar, tornear y desbastar.
Debido a la temperatura de reblandecimiento (VICAT) relativamente alta el PC difícilmente se funde.
Gracias a la resistencia del material las astillas son lisas y se separan fácilmente. Deben ser usadas herramientas en buen estado, bien afiladas y de material duro.
El ángulo de corte debe ser igual al de herramientas destinadas a cortar acero.
Las reglas básicas son las siguientes: Alta velocidad de corte, avance reducido, profundidad de corte relativamente alta, y enfriamiento por medio de agua limpia o aire. Para agujerear, se debe utilizar velocidad de corte más lenta y avance más rápido.
Para serrar las planchas deben usarse sierras de cinta circulares o de arco. Los dientes de la sierra deben ser sin trabas, para así obtener un corte perfecto.
Para agujerear las planchas, se deberán utilizar brocas con ranuras anchas, pulidas y sin filo transversal. Jamás utilice emulsiones o aceites de perforación para evitar posibles formaciones de hendiduras.
Para roscar, los machos utilizados para acero sirven perfectamente para las planchas compactas. El diámetro del agujero debe ser, aproximadamente, 1 mm mayor que en el caso del acero.
Para tornear las planchas compactas use herramientas de corte bien afilado, de modo que permita condiciones ideales de tornear un corte continuo, sin quiebres.
Para fresar las planchas se puede usar cualquier tipo de fresadora común. con taladros y puntas bien afiladas. Para obtener mejores resultados debe ser usada refrigeración por aire o agua.
Hasta un espesor de aproximadamente 2 mm las planchas pueden ser estampadas, utilizándose matrices para metales bien afiladas. Para mayores espesores es recomendable calentar antes las placas a 130º C. El punzón debe tener el filo inclinado para que el corte sea progresivo.
Para desbastar las planchas pueden ser utilizados discos abrasivos de silicio, discos de lámina y correa con lija fina.
Para obtener un pulimento impecable es necesario utilizar rueda de pulir de densidad media con velocidad periférica de 30 m/sg.
Para pulimento inicial utilice rueda para pulir no alcalina.
Métodos de unión
PEGADO
Las planchas se pueden unir a partir de que las superficies estén limpias. Los solventes, como el clorato de metileno o el clorato de etileno, son propios para pequeñas áreas y adhieren muy bien. Cuando no pueden ser usados debido a su rápida evaporación, utilícese un barniz adhesivo.
Importante: Aplique solamente una película de barniz adhesivo y proceda de la misma forma que para un solvente adhesivo.
Para pegar por reacción de dos componentes son indicadas, para unir las planchas con otros materiales, las resinas con base epoxi.
MOLDEO
Las Planchas compactas se prestan perfectamente para moldear al vacío o compresión.
El moldeo se puede hacer de dos formas, en negativo o positivo. Los dos procesos pueden ser modificados mediante la combinación de vacío y compresión.
La temperatura de moldeo necesaria se sitúa entre 180º y 210º C. Debido a la gran diferencia entre las superficies de la plancha y el medio ambiente se recomienda que el calentamiento se haga de los dos lados.
Para la producción en serie de piezas moldeadas deben usarse moldes de aluminio o acero, manteniéndolos a una temperatura adecuada de trabajo.
Moldeo al vacío de las planchas compactas
Recomendaciones
- Atemperar las planchas antes de proceder al moldeo para evitar burbujas en la superficie del moldeado.
- Secar en estufas de aire circulante a la temperatura de 125º C y posicionamiento vertical de las planchas, con distancia mínima de separación entre las planchas de por lo menos 2,5 mm.
- Después del calentamiento la plancha puede ser usada dentro de 12 horas. Deben seguir como patrón los tempos de abajo:
Espesor de la plancha en mm 0,8 1,0 1,5 2,0 3,0 4,0
Tiempo de secado en horas 1,0 1,0 1,5 3,0 4,0 10,0
Calentamiento para moldeo
Recomendaciones
Mantener el calentamiento controlado y uniforme para que se obtengan piezas de calidad.
Utilizar equipamiento con cuadro doble de calentamiento para una mejor uniformidad de temperatura en todas las partes de la plancha.
Pre-calentar el molde sobre el que situará la plancha en el proceso de moldeo.